

Renkli Kaplamalı Çelik Rulo Üretiminde Kalite Kontrol
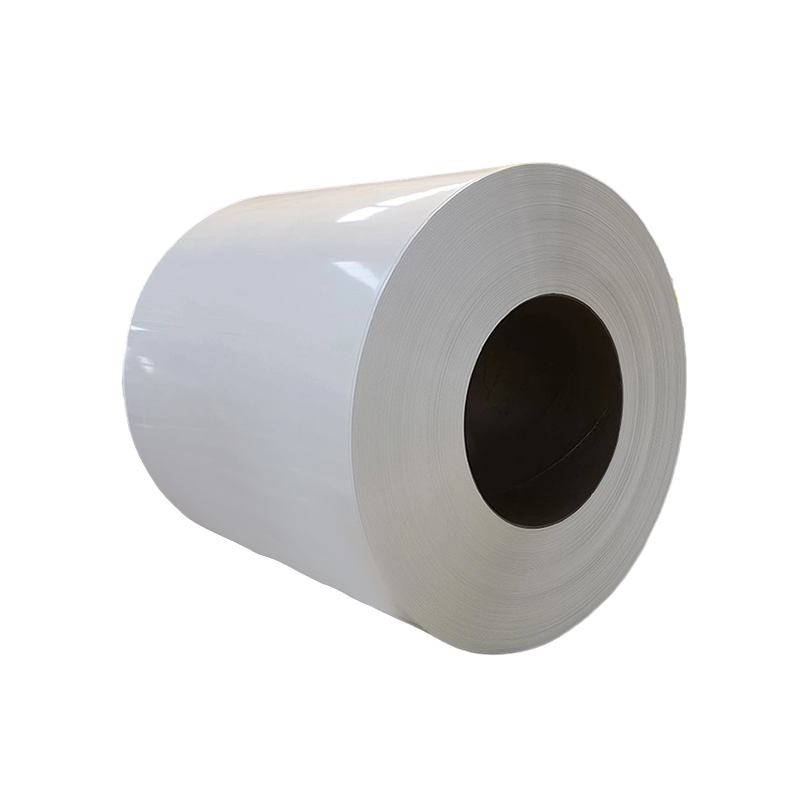
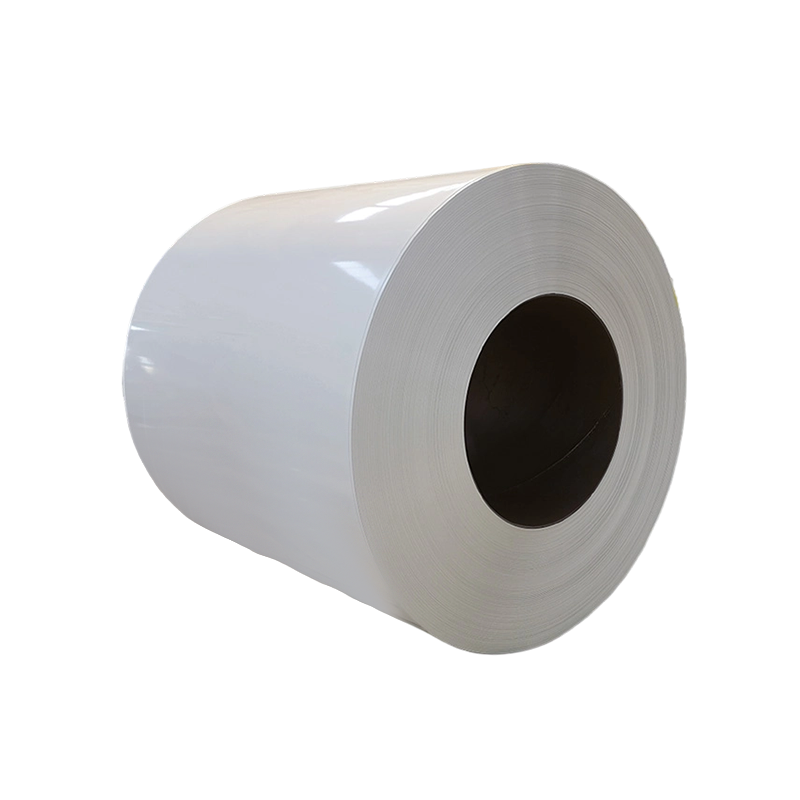
Bir kalite renk kaplı çelik bobin Alt tabaka kalitesi, metalik kaplama bütünlüğü, organik kaplama uygulaması ve yüzey kaplamasının karmaşık etkileşimi ile belirlenir. Üreticiler için kalite kontrol sistemleri, nihai ürünlerin korozyon direnci, şekillendirilebilirlik ve görünüm açısından performans özelliklerini karşıladığından emin olmak için üretimin her aşamasını izlemelidir.
Renkli kaplamalı çelik bobinlerin kalite kontrolü, hammadde denetimini, proses içi izlemeyi ve nihai ürün testini kapsar. Anahtar parametreler arasında kaplama kalınlığı, yapışma, sertlik, renk tutarlılığı ve yüzey kusur tespiti yer alır. Nihai ürünün kalitesi öncelikle üretim sürecine bağlıdır, ancak uygunsuz kullanım ve depolama da önemli hasarlara neden olabilir.
Temel Kalite Parametreleri
Renkli kaplamalı çelik ruloların performansı, üretim boyunca kontrol edilmesi gereken birbirine bağlı birçok parametre tarafından belirlenir.
Kaplama Kalınlığı
Dış cephe uygulamalarında ön kaplama kalınlığı en az 20μm (astar ≥5μm, sonkat ≥15μm) olmalıdır. Yetersiz kalınlık korozyon korumasını olumsuz etkilerken, aşırı kalınlık çatlamaya ve zayıf yapışmaya neden olur.
Yapışma ve Şekillendirilebilirlik
Kalem sertliği ≤3T 180° bükülme performansıyla 2H standardını karşılamalıdır. Bu parametreler, rulo şekillendirme ve profil oluşturma işlemleri sırasında çatlama veya katmanlara ayrılma olmadan kaplamanın sağlam kalmasını sağlar.
Korozyon Direnci
Dış mekan uygulamaları için ≥500 saat tuz sisi direnci gereklidir. Bu test, aşındırıcı ortamlara uzun süreli maruz kalmayı simüle eder ve kaplama sisteminin koruyucu performansını doğrular.
Kaplama Kalınlığı Ölçüm Yöntemleri
Kalite kontrolü için kaplama kalınlığının doğru ölçümü çok önemlidir. Aşağıdaki tablo ana ölçüm yöntemlerini ve uygulamalarını özetlemektedir.
| Yöntem | Prensip | Başvuru | Yıkıcı |
|---|---|---|---|
| Manyetik Kalınlık Ölçer | Elektromanyetik indüksiyon | Manyetik yüzeyler (çelik) | Tahribatsız |
| Manyetik-Girdap Akımı Ölçer | Birleşik manyetik ve girdap akımı | Hem manyetik hem de manyetik olmayan yüzeyler | Tahribatsız |
| Mikrometre Yöntemi | Çıkarmadan önce/sonra kalınlık farkı | Tüm alt tabaka türleri | Yıkıcı |
| Metalurjik Mikroskopi | Kesit ölçümü | Tahkim testi | Yıkıcı |
Standart Ölçüm Prosedürü
Galvanizli renkli kaplamalı bobinler için, standart manyetik kalınlık göstergeleri toplam manyetik olmayan katman kalınlığını ölçtüğünden, çinko katman ile organik kaplama arasında ayrım yapmak önemlidir.
- 1. Adım Numunenin kenarından 25 mm'den daha uzaktaki beş konumda manyetik bir kalınlık ölçer kullanarak "çinko katman kaplamasının" toplam kalınlığını ölçün.
- 2. Adım Çinko tabakasına zarar vermeyen bir sökücü kullanarak organik kaplamayı çıkarın. Çinko katman kalınlığını elde etmek için aynı yerlerde tekrar ölçüm yapın.
- 3. Adım Organik kaplama kalınlığını elde etmek için çinko katman kalınlığını toplam kalınlıktan çıkarın.
- Standart Uluslararası uyumluluk için GB/T 13448-2019 "Renkli Kaplamalı Çelik Levhalar ve Şeritler için Test Yöntemleri" veya ISO 2178'i izleyin.
Kalite Kontrol Matrisi: Temel Performans Göstergeleri
Aşağıdaki karşılaştırma, renkli kaplamalı çelik bobinler için kritik kalite parametrelerine ilişkin yapısal bir genel bakış sağlar.
| Parametre | Kabul Standardı | Ölçüm Yöntemi | Performans Üzerindeki Etki |
|---|---|---|---|
| Kaplama Kalınlığı (Front) | ≥20μm | Manyetik gösterge / Mikrometre | Korozyona karşı koruma, dayanıklılık |
| Kalem Sertliği | ≥2H | Kalem sertlik testi | Çizilme direnci, aşınma |
| 180° Viraj | ≤3T | T-bükülme testi | Şekillendirilebilirlik, çatlama direnci |
| Darbe Dayanımı | ≥9J | Darbe testi | Kullanım dayanıklılığı |
| Tuz Sisi Direnci | ≥500 saat | Tuz püskürtme odası | Uzun vadeli korozyon koruması |
| Renk Farkı | <3ΔE | Spektrofotometre | Estetik tutarlılık |
| 60° Parlaklık | >60 | parlaklık ölçer | Görsel görünüm |
Proses İçi Kalite Kontrolü
Üretim sırasında sıkı süreç içi kalite kontrol önlemleri, olası sorunları anında tespit eder ve düzeltir. Anahtar kontrol noktaları şunları içerir:
- Kaplama Uygulaması Kaplama kalınlığı tahribatsız muayene yöntemleri kullanılarak sürekli olarak izlenir. Uygun olmayan sıcaklık, zayıf fiziksel özelliklere sahip bir kaplamaya neden olabileceğinden, hem kaplama hızı hem de sıcaklık kontrol edilir.
- Yüzey Denetimi Görsel incelemeler çizikler, oyuklar veya iğne delikleri gibi yüzey kusurlarını tespit eder. Kameralar ve sensörler kullanan otomatik denetim sistemleri, en küçük düzensizlikleri bile tespit etmek için yüzeyi yüksek hızda tarar.
- Yapışma Testi Çapraz kesim ve darbe testleri, kaplama ile alt tabaka arasındaki bağ gücünü doğrulayarak kaplamanın şekillendirme işlemleri sırasında sağlam kalmasını sağlar.
Yaygın Yüzey Kusurları ve Önlenmesi
Yüzey kusurları, renkli kaplamalı çelik bobinlerin hem görünümünü hem de performansını etkileyebilir. Yaygın kusurların farkındalığı proaktif önleme sağlar.
- çizikler İşleme sırasında uygunsuz kullanım veya keskin nesnelerle temastan kaynaklanır. Dikkatli bir şekilde tutarak ve koruyucu malzemeler kullanarak önleyin.
- İğne delikleri Kaplamada alt tabakayı korozyona maruz bırakan küçük delikler. Tutarlı kaplama uygulaması ve uygun kürleme ile kontrol edilir.
- Portakal Kabuğu Uygun olmayan kaplama akışı veya kürleme koşullarından kaynaklanan düzensiz yüzey dokusu. Optimize edilmiş kaplama formülasyonu ve proses parametreleriyle kontrol edilir.
- Renk Farkı Gruplar arasında veya tek bir bobin içinde renk farklılıkları. Hassas pigment dispersiyonu ve renk eşleştirme sistemleriyle kontrol edilir.
Depolama ve Taşıma Gereksinimleri
Renkli kaplamalı çelik ruloların üretim sonrasında kalitesini korumak için uygun depolama şarttır. Uygun olmayan depolama, kaplamanın hasar görmesine, paslanmasına ve soyulmasına neden olabilir.
- Çevre Nemin %70'in altında olduğu ve sıcaklığın 5°C ile 40°C arasında olduğu kuru, iyi havalandırılan alanlarda saklayın. Yoğuşmaya neden olabilecek aşırı sıcaklık dalgalanmalarından kaçının.
- Konumlandırma Bobinler özel ahşap veya plastik semerler üzerinde dikey (ayakta) olarak saklanmalıdır. Bobinin alt kısmı yerden en az 10 cm yüksekte olmalıdır.
- İstifleme İstiflemeyi maksimum 3 katmanla sınırlayın. Basıncı eşit şekilde dağıtmak için katmanlar arasında kuru, temiz ahşap pedler kullanın. Bitişik bobinler arasında en az 10 cm'lik bir boşluk bırakın.
- Taşıma Özel bobinli forkliftler veya C kancaları kullanın. Kaldırmak için tel halat kullanmayın; bu, bobini deforme edebilir ve kaplamaya zarar verebilir.
- Orijinal Ambalaj Depolama sırasında orijinal ambalajı sağlam tutun. Ambalaj inceleme için açılmışsa derhal geri yükleyin.
Sonuç
Kalite kontrolü renk kaplı çelik bobins Alt tabaka seçimi, kaplama uygulaması, yüzey denetimi ve uygun depolamayı kapsayan kapsamlı bir süreçtir. Temel kalite parametreleri arasında kaplama kalınlığı (≥20μm), yapışma (2H kalem sertliği), şekillendirilebilirlik (≤3T bükülme) ve korozyon direnci (≥500 saat tuz sisi) yer alır.
Manyetik kalınlık ölçerler, mikrometre yöntemleri veya metalurjik mikroskopi kullanılarak yapılan doğru ölçüm, tutarlı kalite sağlar. Proses içi denetim sistemleri kusurları erken tespit ederken, uygun depolama ve taşıma, üretim sonrasında hasarları önler. Tüm kalite kontrol unsurları uygun şekilde uygulandığında, renkli kaplamalı çelik bobinler, seçilen kaplama sistemine bağlı olarak 7-25 yıl arasında değişen hizmet ömrüyle güvenilir performans sunar.
Sıkça Sorulan Sorular
Dış cephe uygulamaları için minimum ön kaplama kalınlığı, astar (≥5μm) ve sonkat (≥15μm) olmak üzere 20μm’dir. Yetersiz kalınlık, korozyon korumasını ve servis ömrünü tehlikeye atar.
Kaplama kalınlığı, tahribatsız yöntemler (manyetik kalınlık ölçer, manyetik girdap akımı ölçer) veya yıkıcı yöntemler (mikrometre, metalurjik mikroskopi) kullanılarak ölçülebilir. Galvanizli rulolarda çinko tabakası ve organik kaplama ayrı ayrı ölçülmelidir.
Önerilen saklama sıcaklığı aralığı 5°C ila 40°C olup bağıl nem %70'in altındadır. Yoğuşmaya neden olabilecek ve kaplamaya zarar verebilecek aşırı sıcaklık dalgalanmalarından kaçının.
Renkli kaplamalı çelik bobinler dikey (ayakta) olarak depolanmalıdır çünkü yatay depolama deformasyona, bobinin çökmesine ve kaplamanın hasar görmesine neden olabilir. Dikey depolama aynı zamanda istifleme basıncının kaplamaya zarar verme riskini de azaltır.
İstifleme should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Çin'deki birincil standart GB/T 13448-2019 "Renkli Kaplamalı Çelik Levhalar ve Şeritler için Test Yöntemleri"dir. Uluslararası standartlar arasında kalınlık ölçümü ve performans testlerine yönelik ISO 2178 ve ASTM standartları yer almaktadır.
Kaplama önemli bir üretim maliyetidir. Kaplama kalınlığının her bir mikronu, büyük ölçekli üreticiler için yaklaşık 1 milyon dolarlık malzeme maliyetine karşılık geliyor. Hassas kalınlık kontrolü, kaliteyi korurken önemli maliyet tasarrufu sağlayabilir.
Dış mekan uygulamaları için en az 500 saatlik tuz sisi dayanımı gereklidir. Bu test, kaplamanın kıyı veya sanayi bölgeleri gibi aşındırıcı ortamlarda çelik alt tabakayı koruma yeteneğini doğrular.